 Поиск

Применение лазерного слежения aTrac
Правильное применение возможностей лазерной системы слежения aTrac при роботизированной сварке.


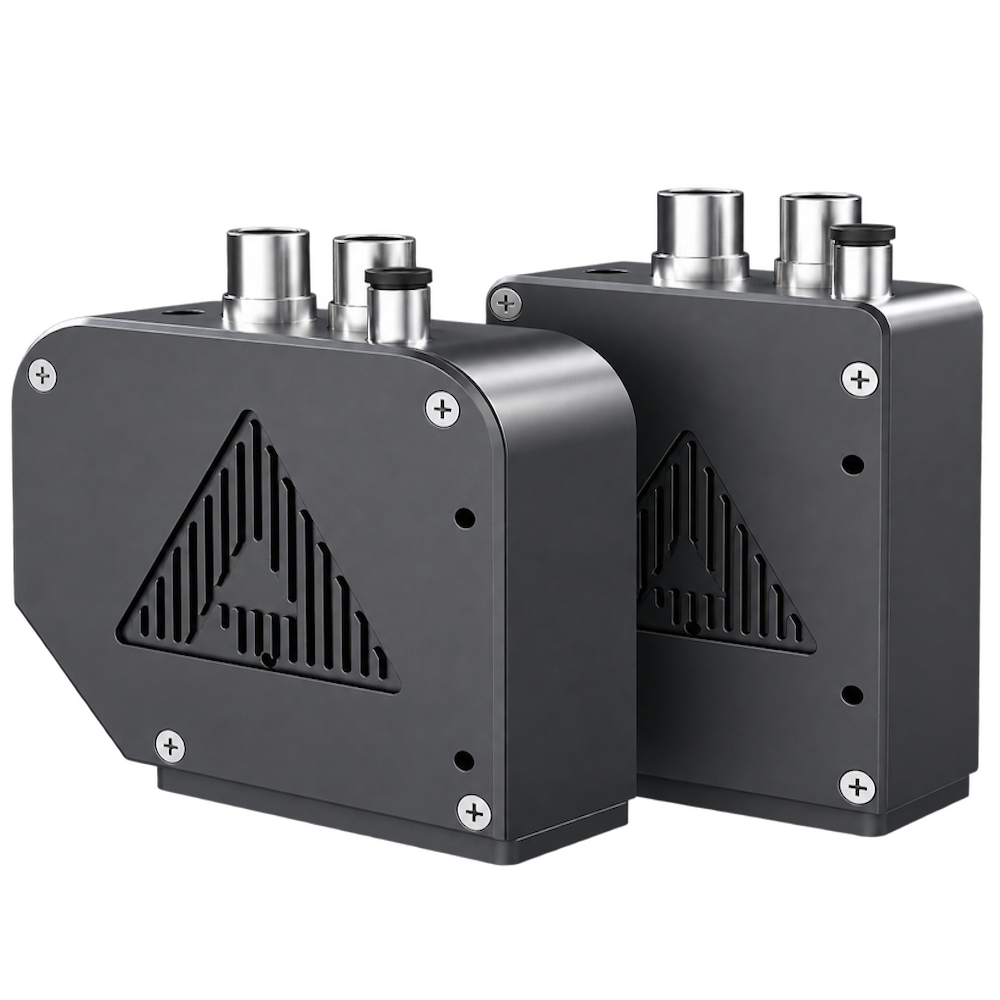
Система лазерного слежения с треккером aTrac.
Лазерная система слежения - это специальная система позиционирования, используемая при автоматической/роботизированной сварке, которая состоит из лазерного датчика (треккера), контроллера и программного обеспечения. Лазерный датчик собирает информацию о сварном шве, контроллер ее обрабатывает и выдает команду на соответствующее перемещение сварочного инструмента (горелки). Зачем нужна лазерная система слежения - она необходима для компенсации фактических отклонений сварного соединения от заданных в программе робота. Эти отклонения могут быть вызваны различными причинами - погрешностями сборки, деформациями в процессе сварки и пр.
Для повышения эффективности применения компания Aotai предлагает несколько моделей лазерных датчиков с различным фокусным расстоянием и шириной зоны сканирования, а также универсальный пакет программного обеспечения с предустановленной библиотекой стандартных сварных соединений. Программное обеспечение позволяет создавать и сохранять для последующего использования индивидуальные профили любых нестандартных соединений.
Лазерная система может работать в режиме отслеживания и сопоставления контрольных точек изделия или в режиме реального времени.
Применение лазерных систем слежения может повысить эффективность роботизированной сварки при отсутствии возможности обеспечить идентичную сборку изделий.
- Совместимость с роботами FANUC, KUKA, YASKAWA, ABB, Universal, STEP, OMRON, AUBO, EFORT, SIASUN и др.
- Пневматическое охлаждение лазерного треккера
- Удобный и понятный русскоязычный программный интерфейс
- Самые современные алгоритмы калибровки "робот-сенсор ", гарантирующие высокую точность позиционирования и помехозащищенность в процессе сварки
- Обширная библиотека типовых соединений
- Функция создания профилей нестандартных соединений
Специалисты нашей компании обладают достаточным практическим опытом применения и знаниями в вопросах логики и особенностей работы всех предлагаемых дополнительных систем для роботизированной сварки и готовы предложить выверенные и действительно оптимальные решения.
Ваши задачи - наши решения.
| Модель | aTrac-150 | aTrac-250 | aTrac-400 | aTrac-2D |
| Высота установки H (мм) | 150 | 250 | 400 | 150 |
| Диапазон глубины резкости К (мм) | 170 (100-270) | 140 (200-340) | 350 (300-650) | 30 (135-165) |
| Центральное поле зрения W (мм) | 65 | 50 | 180 | 50 |
| Минимальный зазор обнаружения (мм) | 0.5 | 0.4 | 1 | 0.05 |
| Минимальная ошибка обнаружения (мм) | 0.8 | 0.8 | 2 | 0.2 |
| Температура окружающей среды (℃) | 0 - 50 | |||
| Относительная влажность (%) | 10 - 95 | |||
| Интерфейс | TCP/IP, Modbus TCP | |||
| Количество поддерживаемых заданий | 1000 + | |||
| Максимальная выходная частота (Гц) | 30 (более высокую частоту можно настроить) | |||
| Класс защиты | IP65 | |||
| Вес (г) | 455 | 515 | 515 | 500 |
Правильное применение возможностей лазерной системы слежения aTrac при роботизированной сварке.