Поиск
Перегрев горелки для механизированной сварки
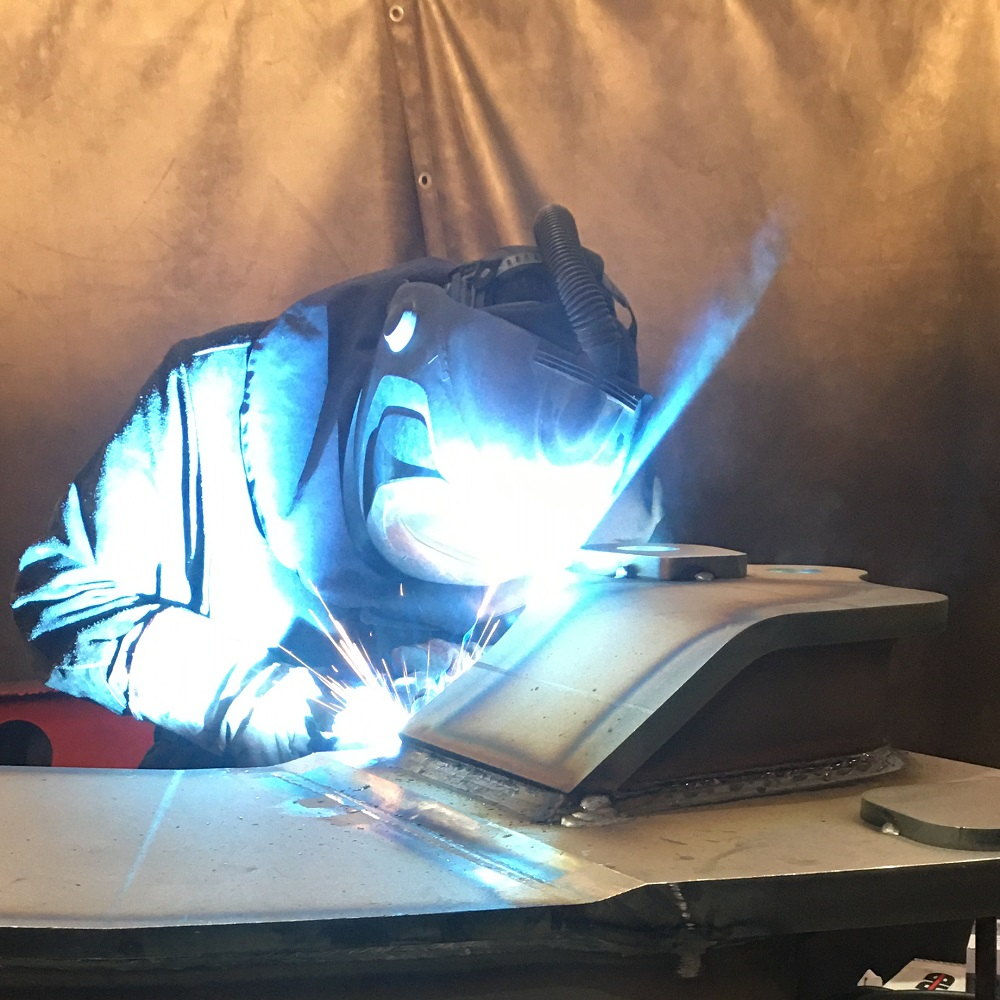
Нагрев сварочного наконечника, держателя наконечника, сопла и гусака сварочного горелки происходят из-за интенсивного теплового излучения, образующегося в процессе сварки. Часть тепла поглощается металлом изделия, часть рассеивается, а еще часть поглощают непосредственно детали сварочной горелки, находящиеся в зоне теплового воздействия. Если отведение полученного тепла выше скорости нагрева, то детали горелки не нагреваются и наоборот. При ухудшении теплоотвода происходит перегрев сварочного наконечника и уменьшение диаметра отверстия, что приводит к нарушению стабильности подачи сварочной проволоки, происходит перегрев сопла с последующей деформацией (сопло может "поплыть") и гусака сварочной горелки, что приводит к его выходу из строя и замене. Также более интенсивно нагревается рукоятка сварочной горелки и рука сварщика. В общем последствия перегрева только самые негативные - необходимо останавливать процесс сварки, что снижает производительность, резко увеличивается износ сварочной горелки вплоть до ее полной утраты или приводит к ремонту с заменой как минимум гусака и полного комплекта расходников. Попробуем разобраться за счет чего происходит перегрев, что на это влияет на и как его снизить.
Причины перегрева
Самая распространенная причина превышения температурного режима эксплуатации сварочной горелки является несоответствие технологических режимов сварки и интенсивности работы выбранной модели сварочной горелки, а точнее превышение ПВ. Большинство горелок для бытового и полупрофессионального использования имеют ПВ 35-40%. Они не предназначены для сварки протяженных соединений. При сварке горелками с более высоким заявленным ПВ проблемы могут возникать из-за их качества. Модели горелки различных производителей могут значительно отличаться по продолжительности нагрузки на одинаковых режимах работы. Необходимо также учитывать особенности сварки некоторых типов соединений, таких как угловые или тавровые швы, где теплоотвод ухудшается и увеличивается объем тепла, которое поглощается горелкой и вызывает ее более интенсивный нагрев.
Способы снижения нагрева горелки
Есть несколько эффективных методов по снижению нагрева деталей сварочной горелки за счет увеличения эффективности теплоотвода.
1. Выбор правильной модели горелки и типа ее охлаждения в зависимости от задачи. Горелки с воздушным охлаждением имеют, как правило, ПВ не более 60%. При высокоинтенсивной длительной и непрерывной эксплуатации на режимах свыше 350А рекомендуется использовать сварочные горелки с жидкостным охлаждением. Необходимо учесть, что в смеси защитных газов максимальный сварочный ток ниже, чем для углекислоты. При работе с импульсно-дуговыми процессами (импульсная сварка) пиковый ток примерно в 1,5 - 2 раза выше среднего, который отображается на индикаторах сварочного оборудования. Самые дешевые сварочные горелки, как правило, не соответствуют заявляемым техническим характеристикам за счет более низкого качества используемых материалов и их меньшей материалоемкости. Более подробно о горелках с жидкостным охлаждением мы расскажем позже.
2. Выбор сварочного оборудования с блоком охлаждения, обеспечивающим повышенную производительность системы охлаждения. Минимальная скорость подачи охлаждающей жидкости должна быть от 1,5 л/мин, минимальные требования к охлаждению от 1500 Вт. При анализе технических характеристик необходимо учитывать длину сварочного шлейфа между источником и механизмом подачи.
3. Использование специальных сопел и наконечников серии HD. Их повышенная стойкость обеспечивается большей материалоемкостью. Вес влияет на теплопроводность и стойкость к выгоранию: чем больше вес сопла — тем лучше отвод тепла и тем выше стойкость. Толщина стенок напрямую влияет на стойкость и долговечность сопла. Тонкие стенки могут приводить к значительному перегреву и, как следствие, уменьшению срока эксплуатации и увеличению риска прогарания. Для примера вес обычного сопла для 501 модели сварочной горелки составляет от 94 до 106 г, толщина стенки находится диапазоне от 1,95 до 2,5 мм, материал латунь или медь с гальваническим покрытием. Сопло серии HD изготавливается только из меди с хромированным покрытием, вес сопла 132 г, а толщина стенки 3,5 мм. По результатам сравнительным испытаний стойкость сопла HD до 3-5 раз выше стойкости обычных сопел. Сравнительная стойкость сопел определялась по продолжительности их работы в одинаковых условиях (одна горелка, один тип соединения) на одних сварочных режимах (ток 380А) до нарушения геометрии (ухудшении газовой защиты) и/или образования прогаров. Показатели стойкости сопел различных серий при работе в одинаковых условиях отличаются в зависимости от сварочных режимов. При более низких режимах стойкость увеличивается, при более высоких режимах стойкость снижается. Выбор расходных материалов должен основываться на оптимальности соотношении стоимости и стойкости, которая зависит от рабочих режимов, условий эксплуатации и качества охлаждения.
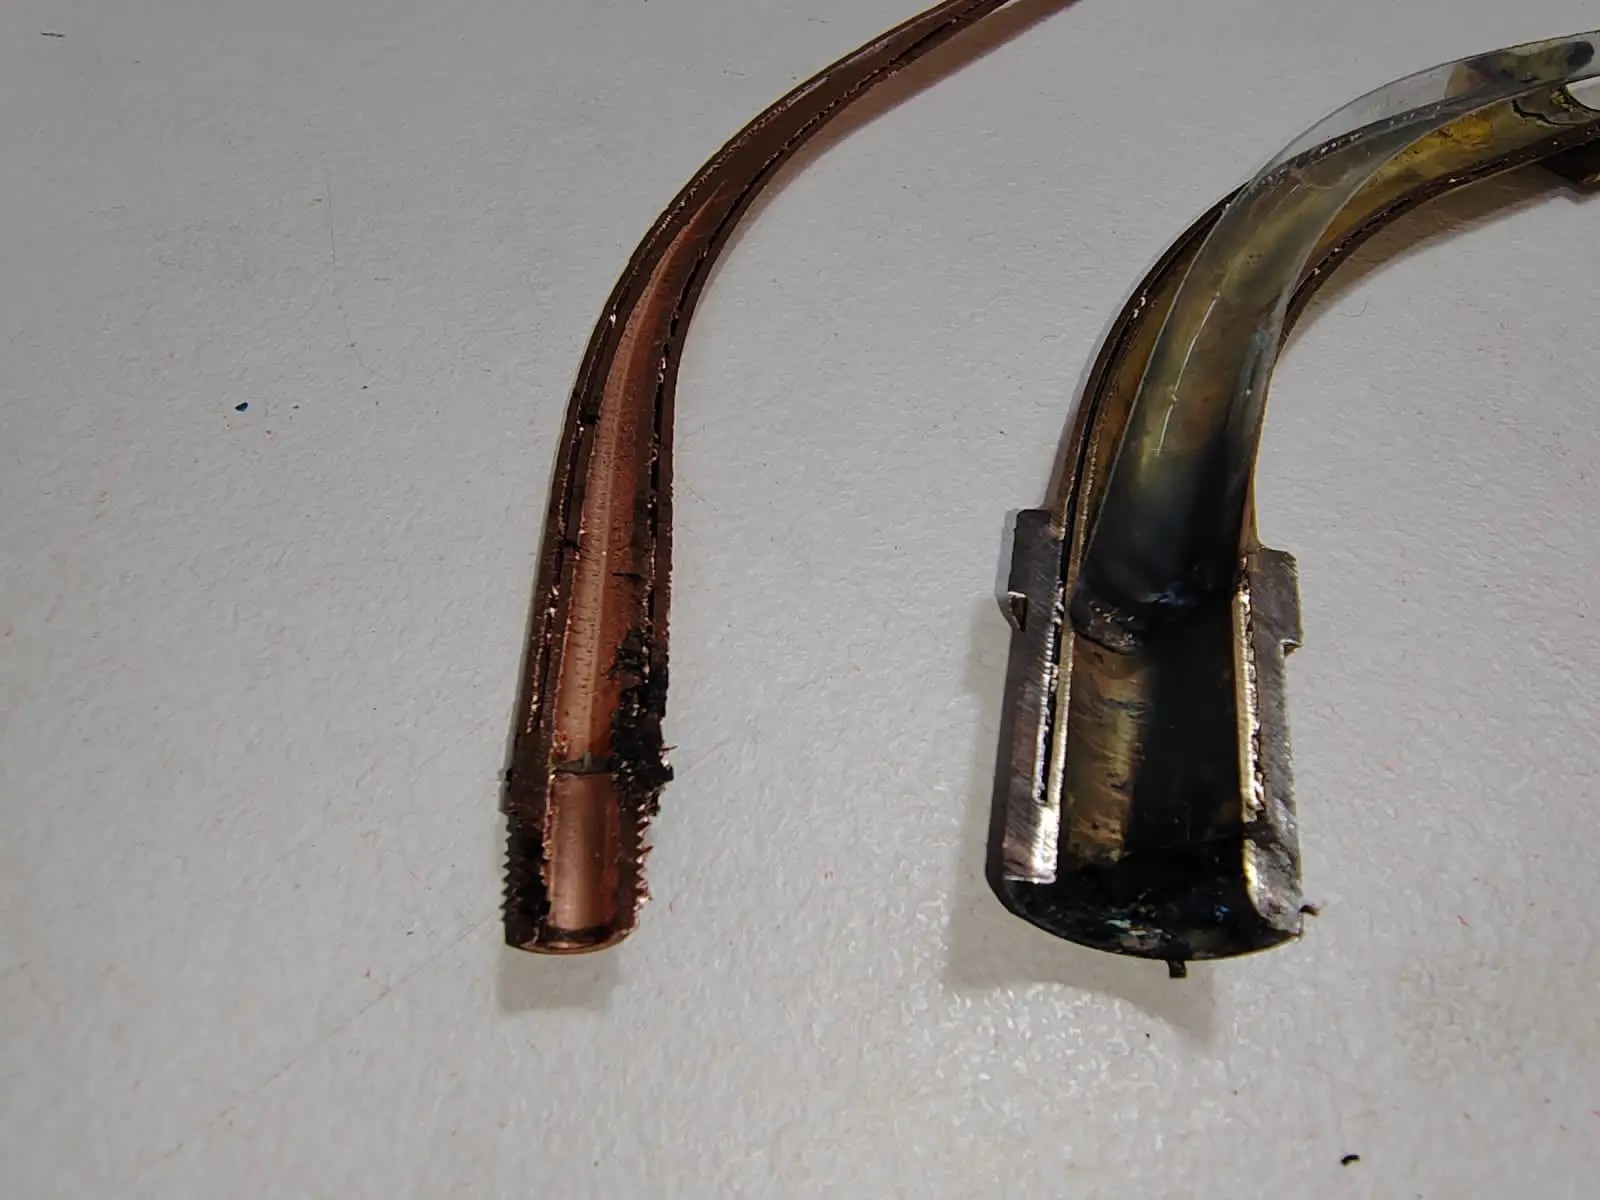
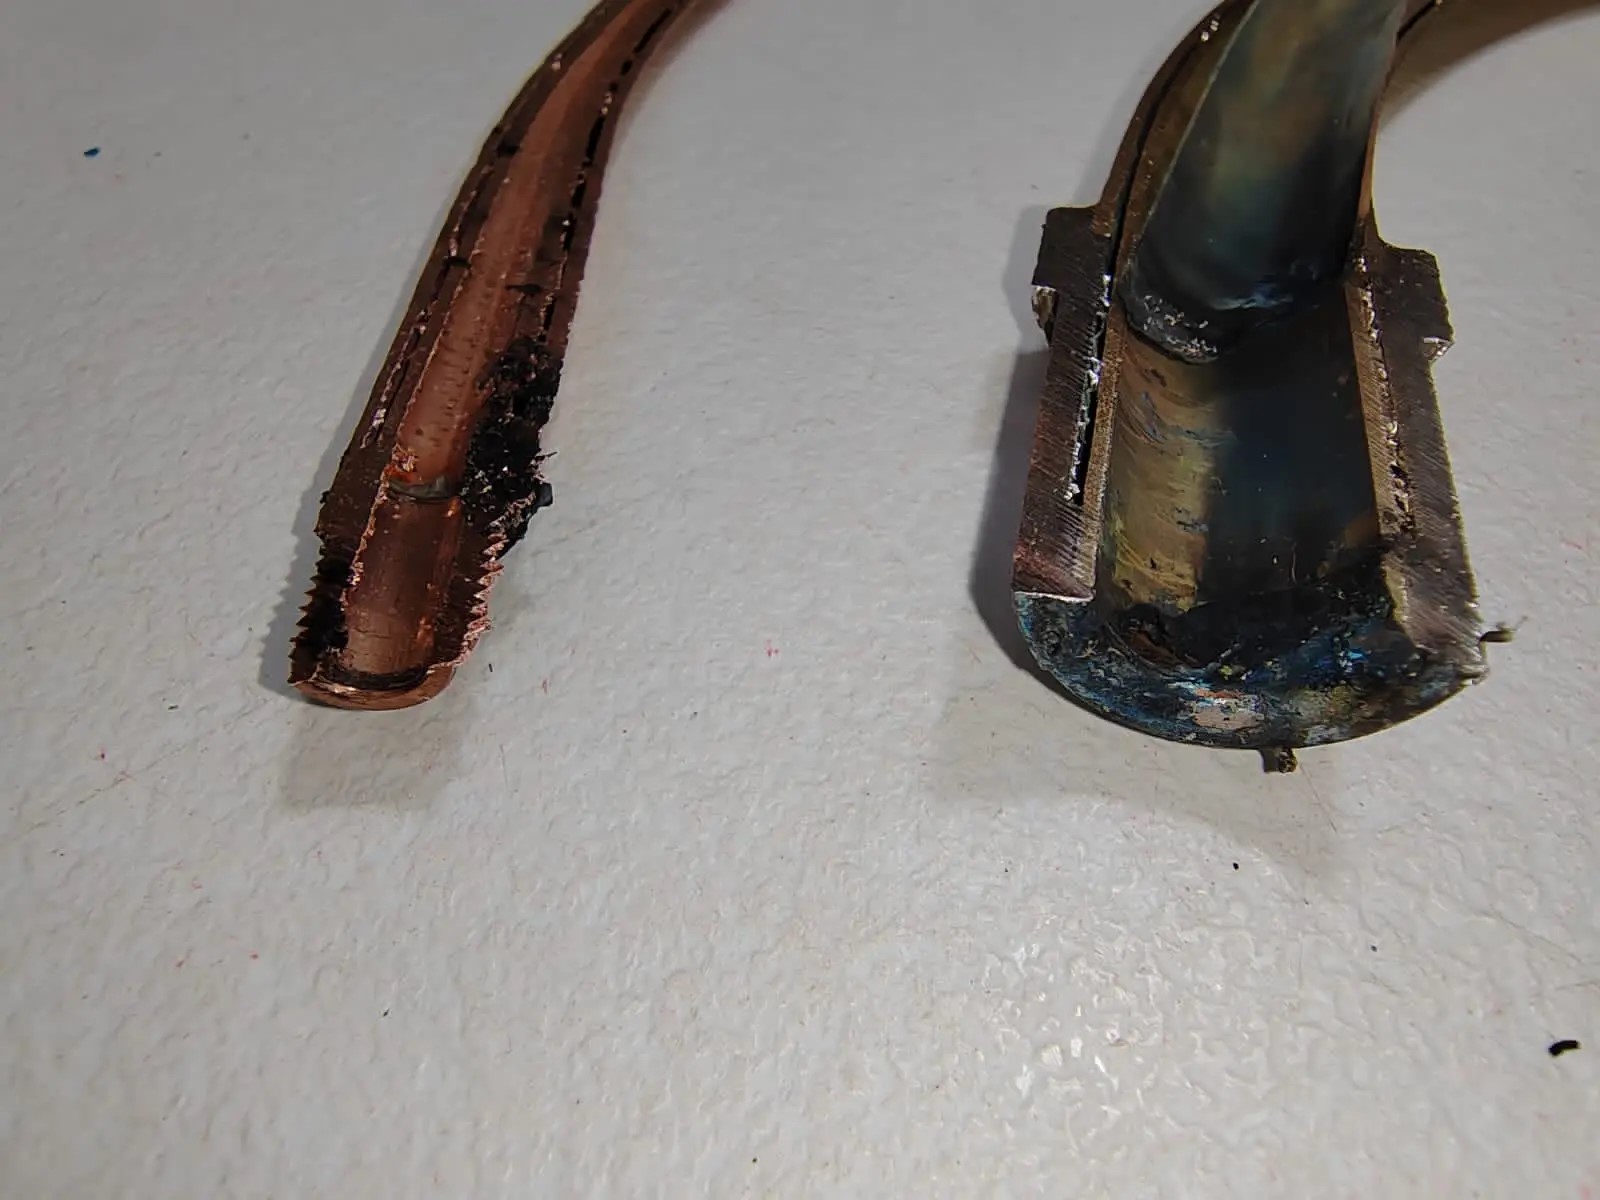
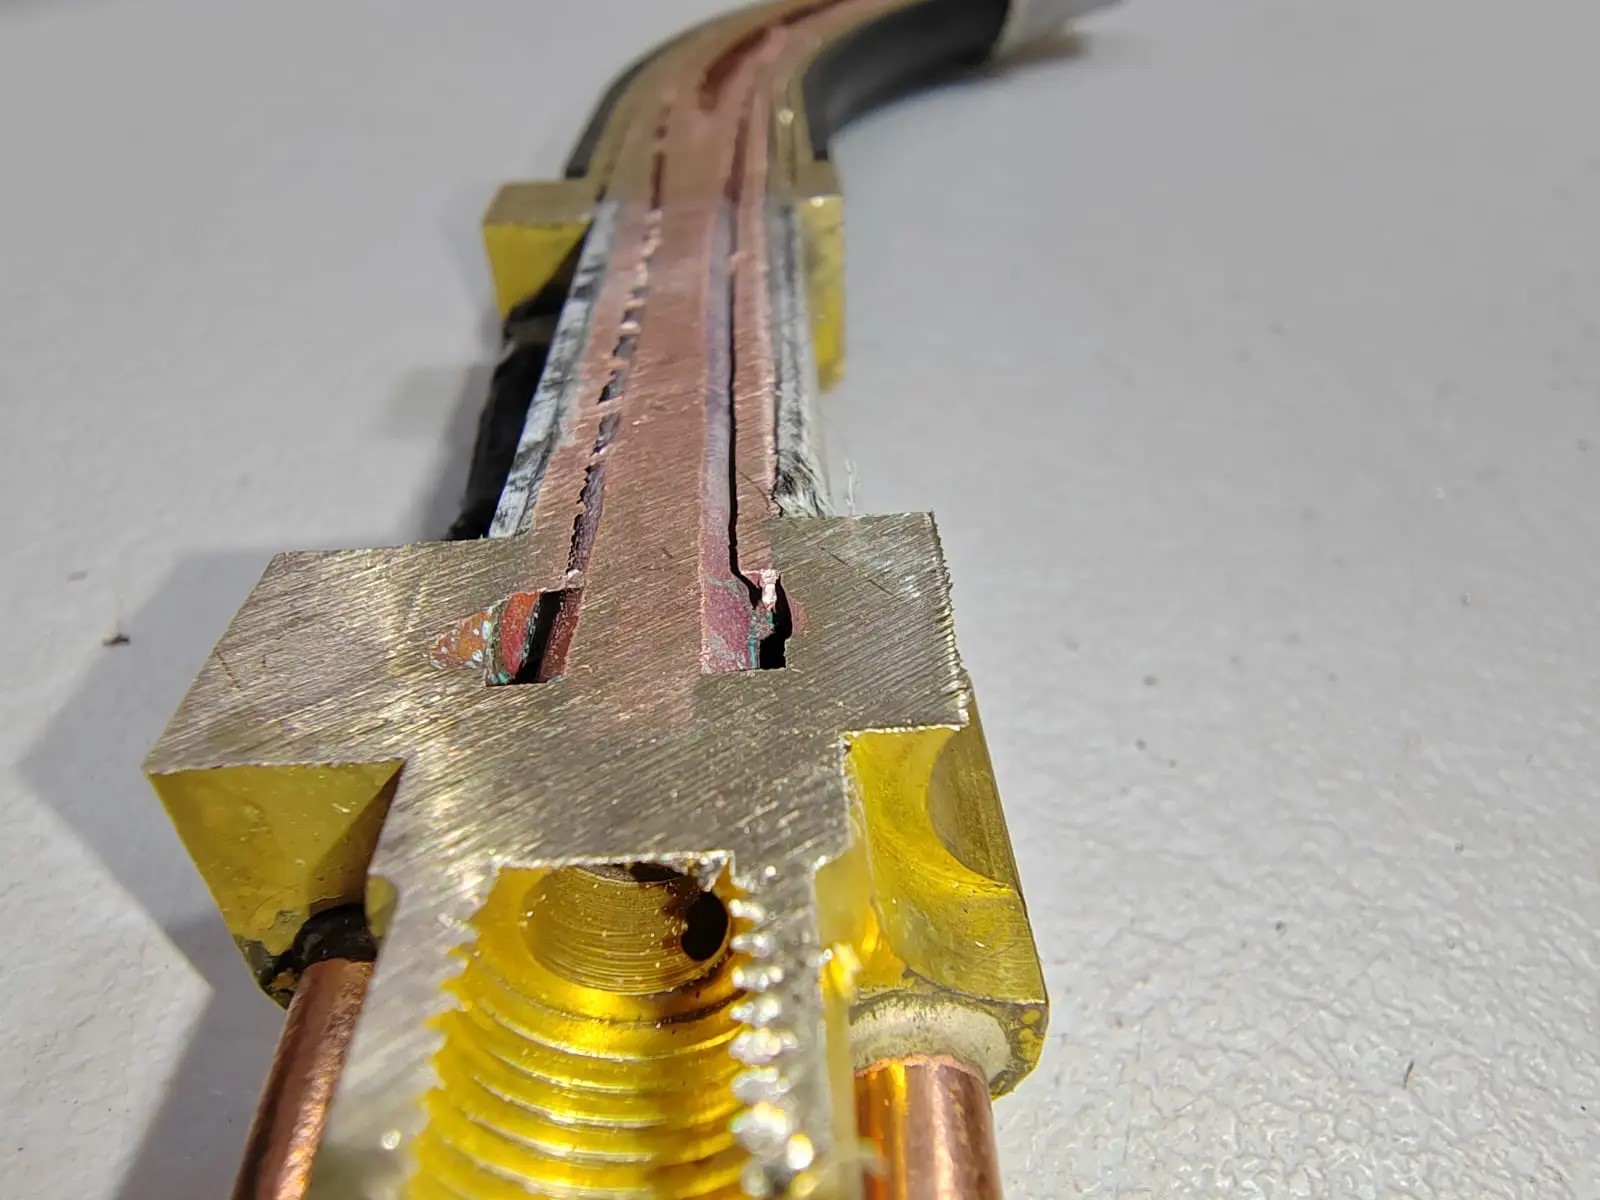
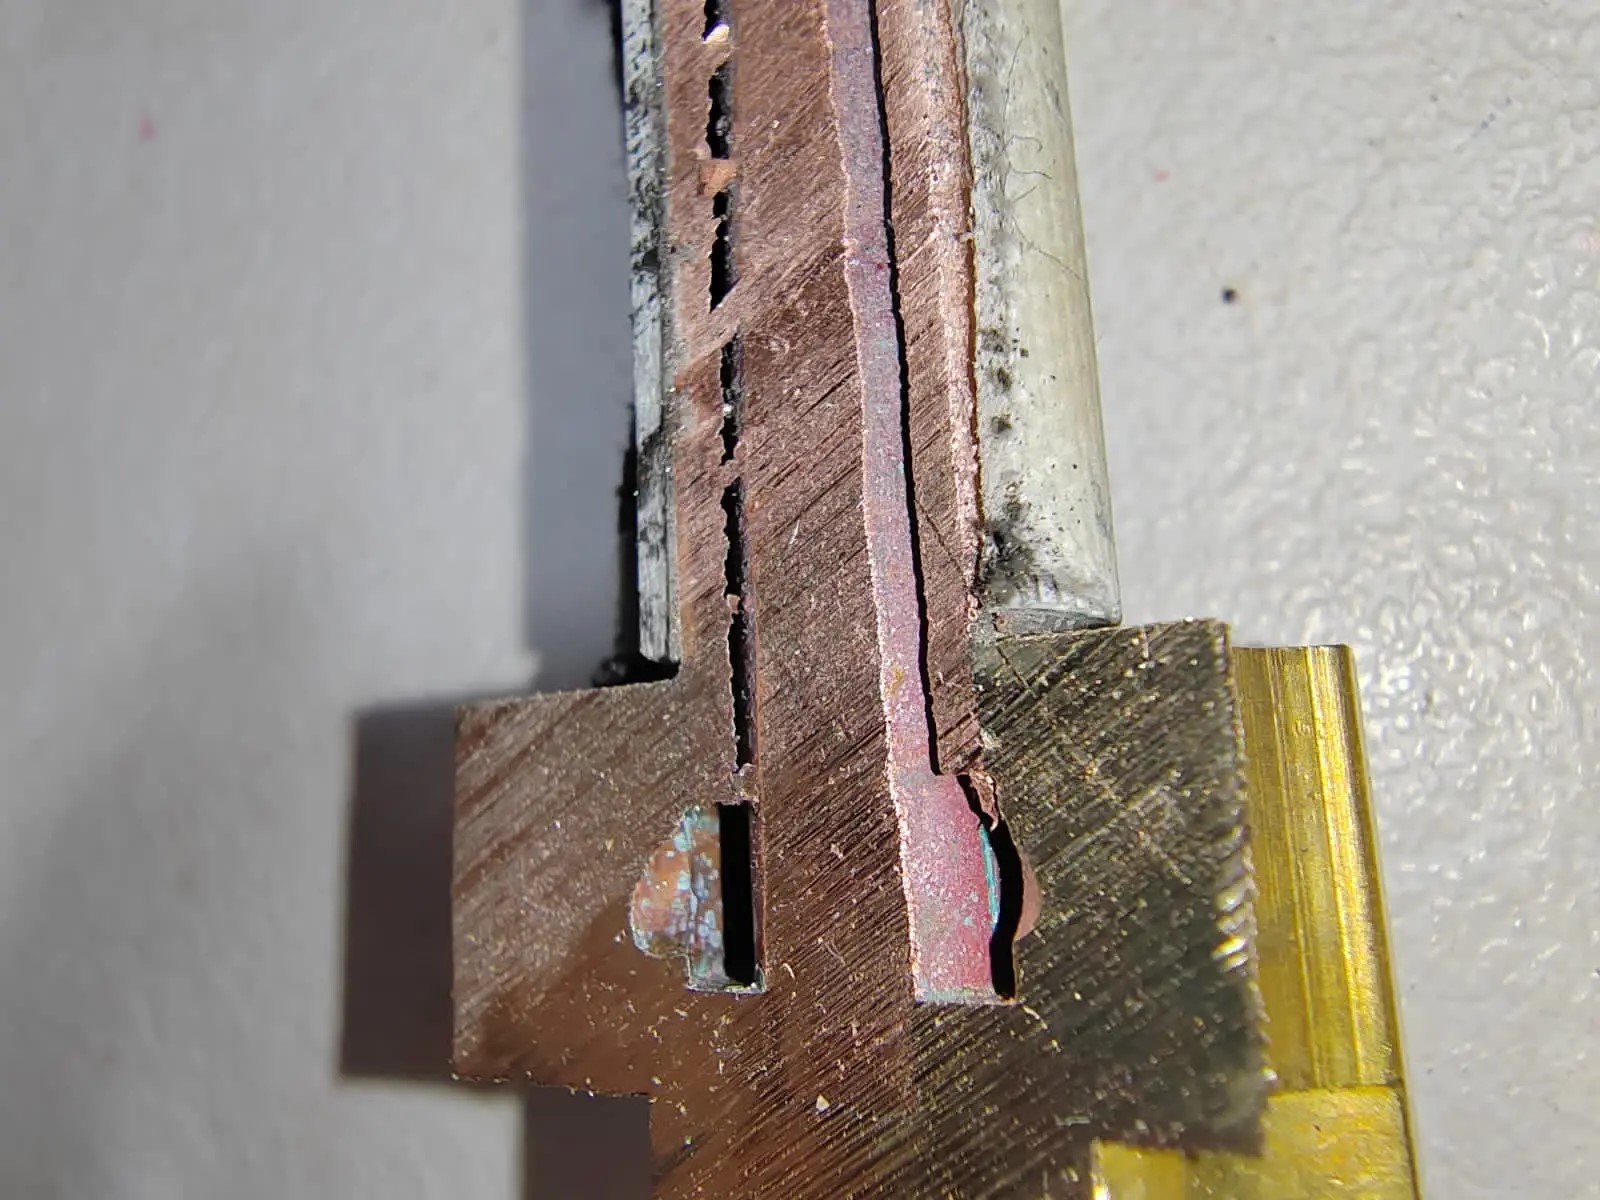
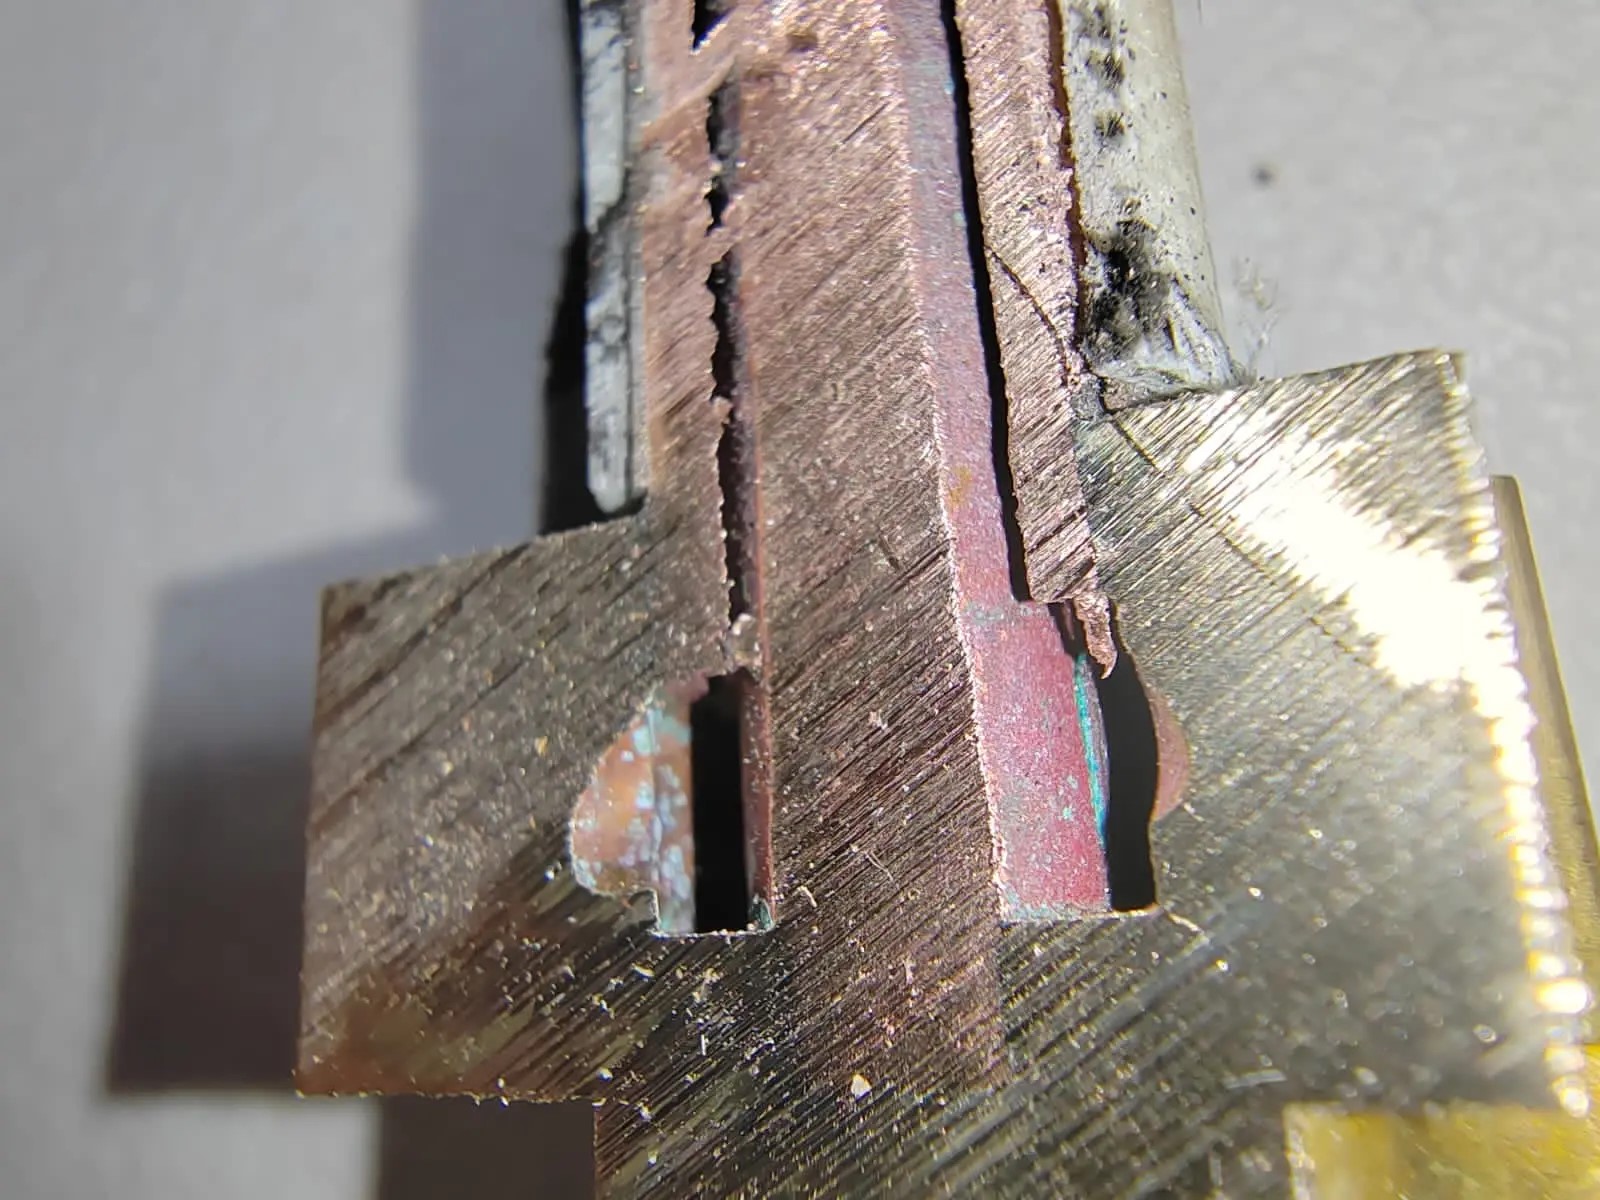
4. Использование только специальной охлаждающей жидкости для сварочной горелки. Охлаждающая жидкость в сварочных горелках является теплоносителем для отвода тепла от зоны наиболее интенсивного нагрева. Она должна обладать низкой электропроводностью и содержать специальные присадки для снижения коррозии и предотвращать образования накипи. Высокая электропроводность охлаждающей жидкости может приводить к истончению меди, появлению электролитического налета и "запаиванию" каналов охлаждения в гусаке.
Особенности конструкции сварочной горелки с жидкостным охлаждением
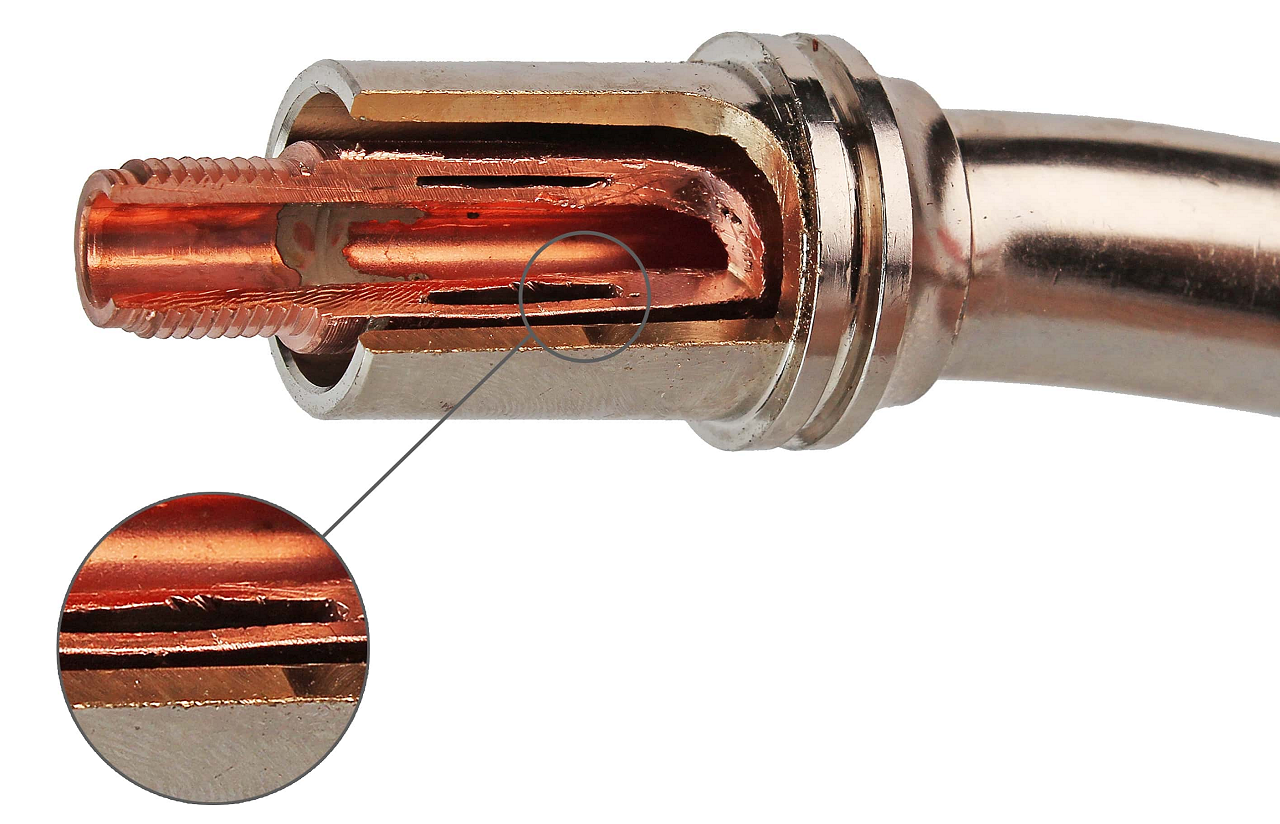
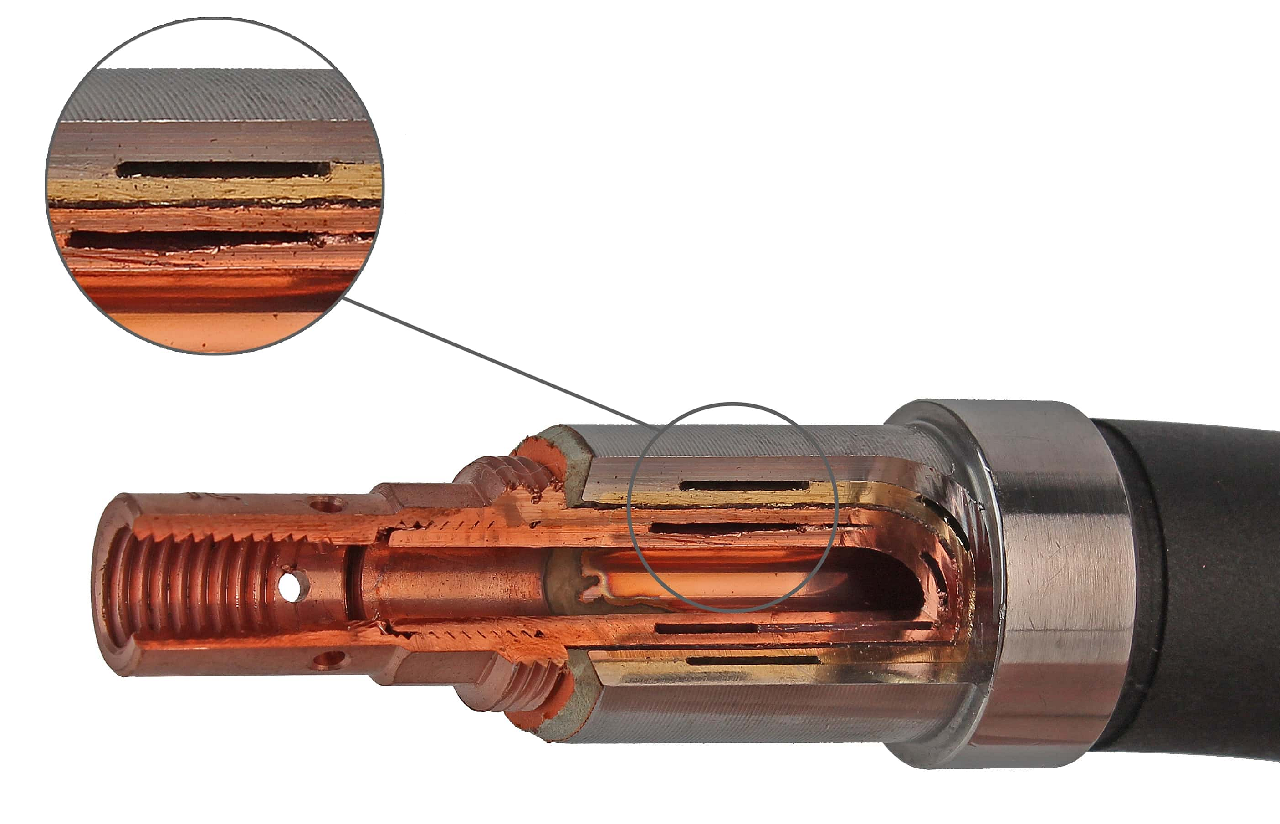
Существует 2 основных типа конструкции системы охлаждения сварочной горелки - это один контур или 2 контура охлаждения. При одноконтурной системе охлаждается только держатель сварочного наконечника, при двухконтурной системе дополнительно охлаждается посадочное гнездо сопла горелки. Эффективность теплоотвода двухконтурной горелки выше, чем у одноконтурной. При высокоинтенсивной продолжительной эксплуатации гусак одноконтурной горелки будет теплым, у двухконтурной - холодным. Технологические преимущества горелок с двухконтурной системой охлаждения очевидны, но эти горелки более требовательны к качеству охлаждающей жидкости и периодичности ее замены для предотвращения образования накипи в каналах охлаждения рубашках держателя сопла и сварочного наконечника. Экономия на охлаждающей жидкости и нарушение регламента ее замены могут привести к закупорке каналов охлаждения, снижению теплоотвода и безвозвратному выходу из строя гусака сварочной горелки.
|
Конструкция горелки с одноконтурным охлаждением 500А ПВ 100% в углекислоте и 450А ПВ 100% в смеси |
Конструкция горелки с двухконтурным охлаждением 550А ПВ 100% в углекислоте, 500А ПВ 100% в смеси |
 |
 |
 |
 |
К сожалению, простых способов борьбы с перегревом сварочной горелки не существует. Если хотите работать на более высоких режимах (увеличивать производительность), то надо быть готовым к тому, что это потребует ревизию сварочного оборудования, пересмотр моделей используемых сварочных горелок и расходных материалов, а также организацию регламентированного периодического обслуживания сварочного инструмента и контроль за его соблюдением. Если не готовы ко всему этому - то сварочные горелки будут для Вас расходным материалом.
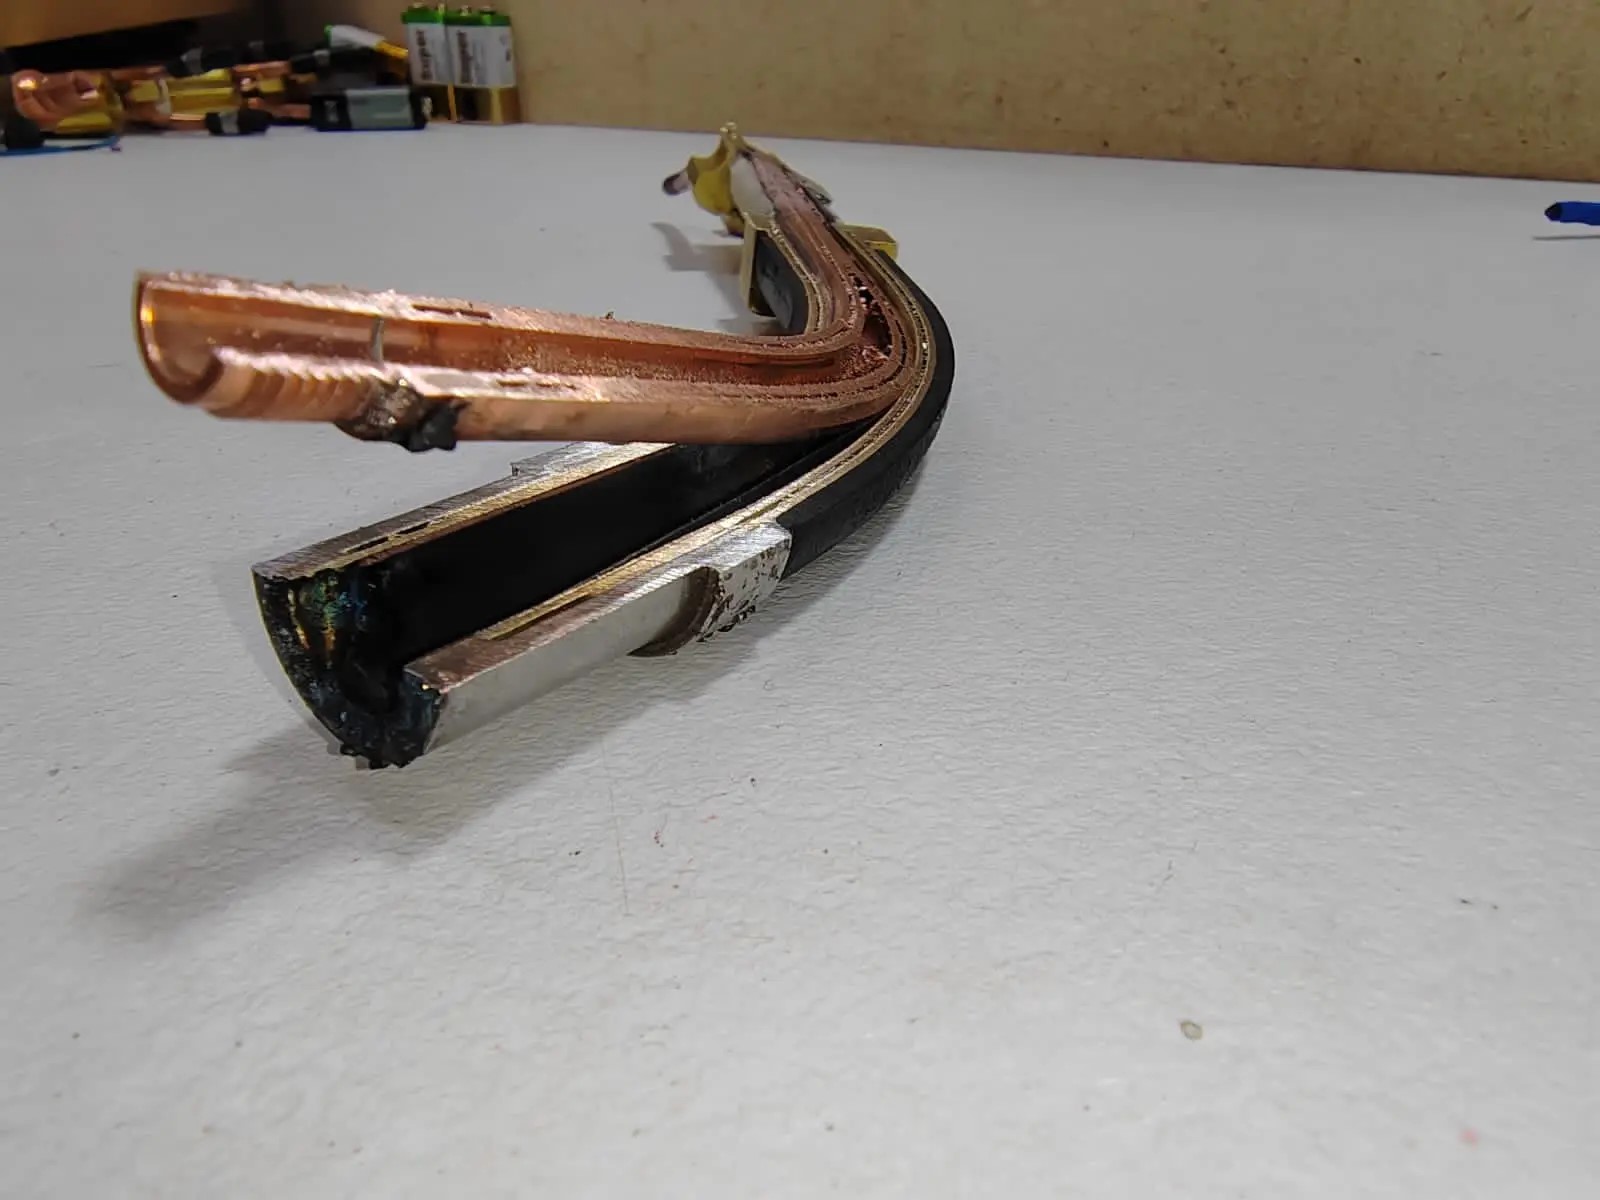
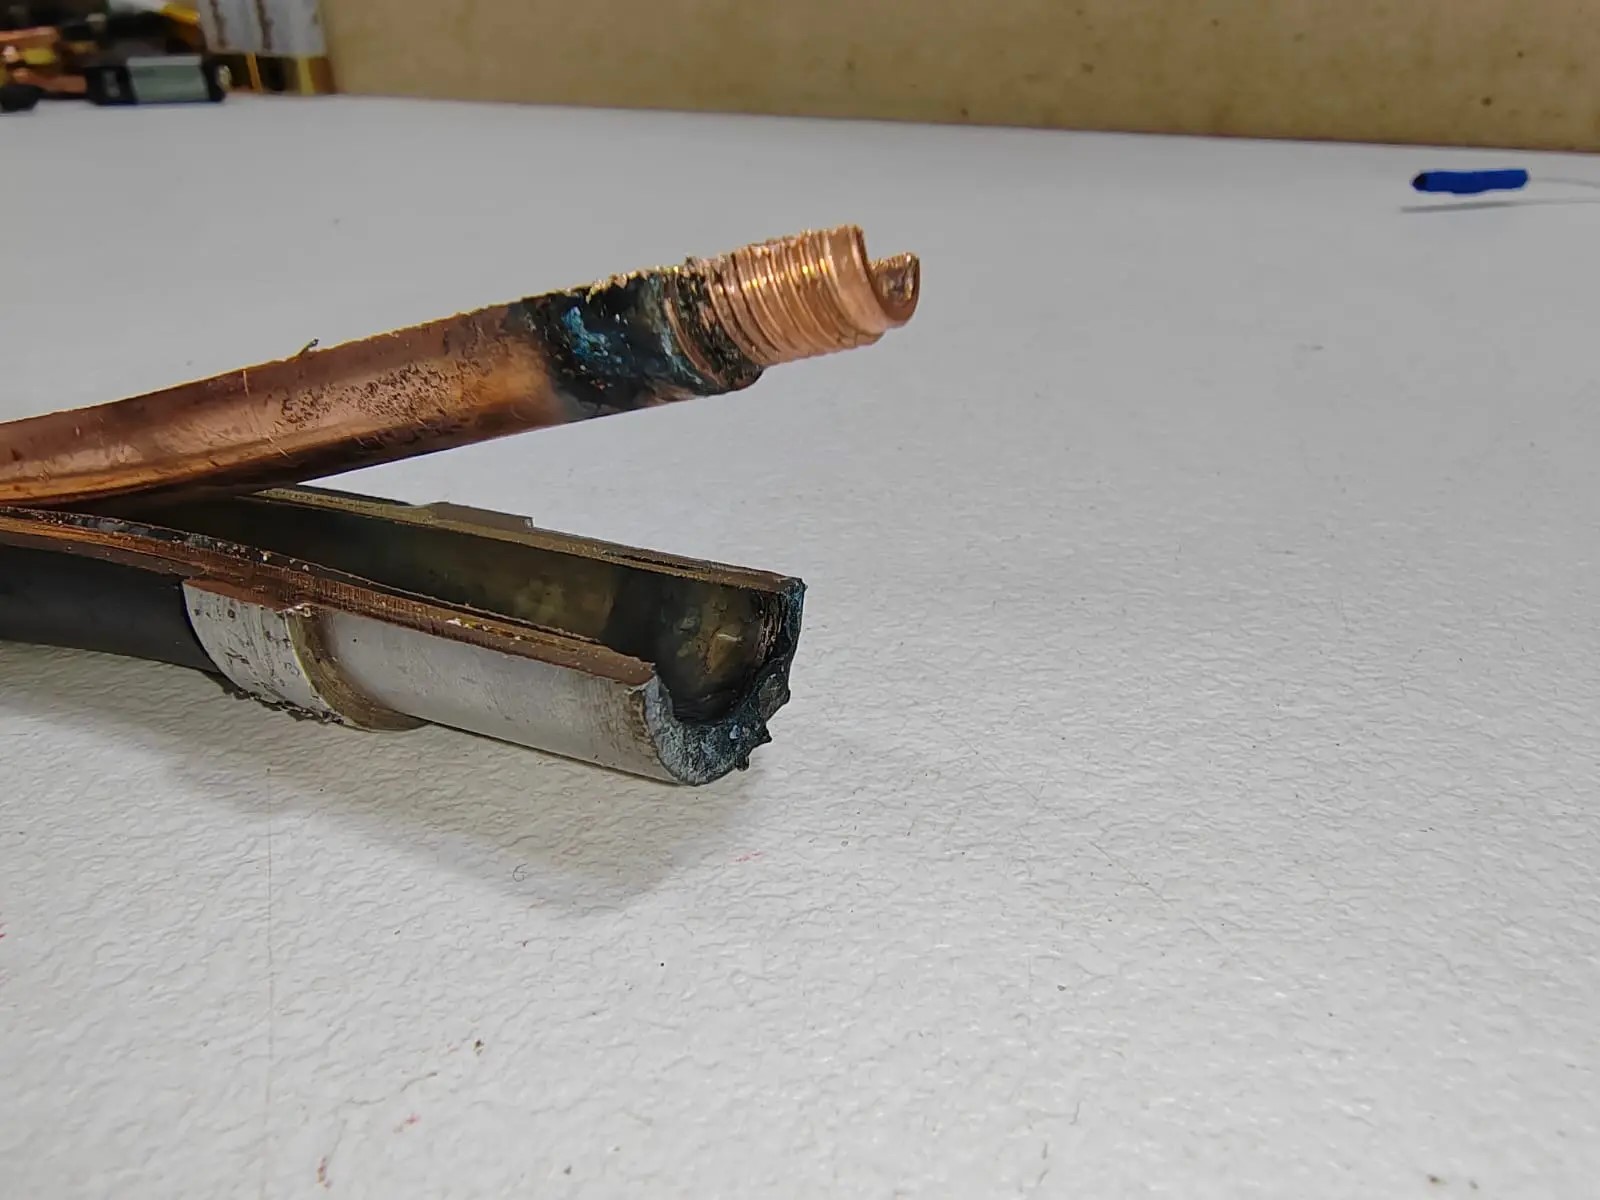
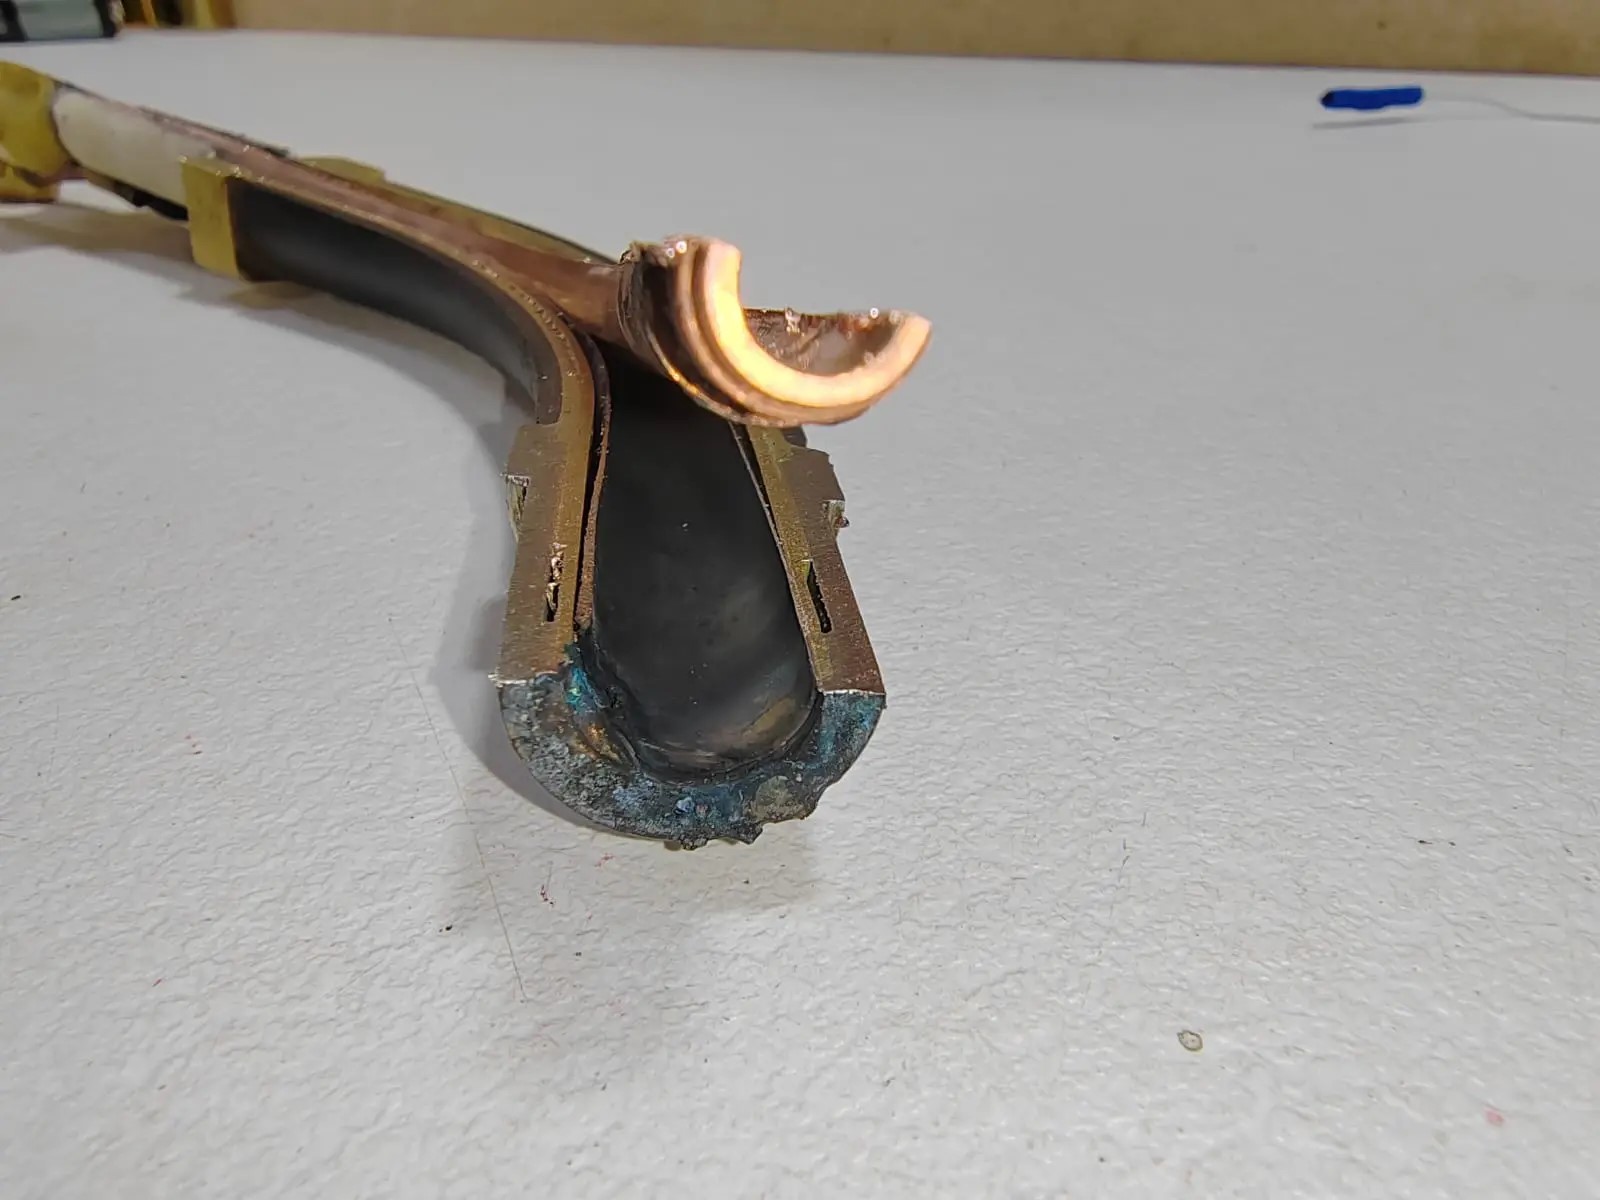
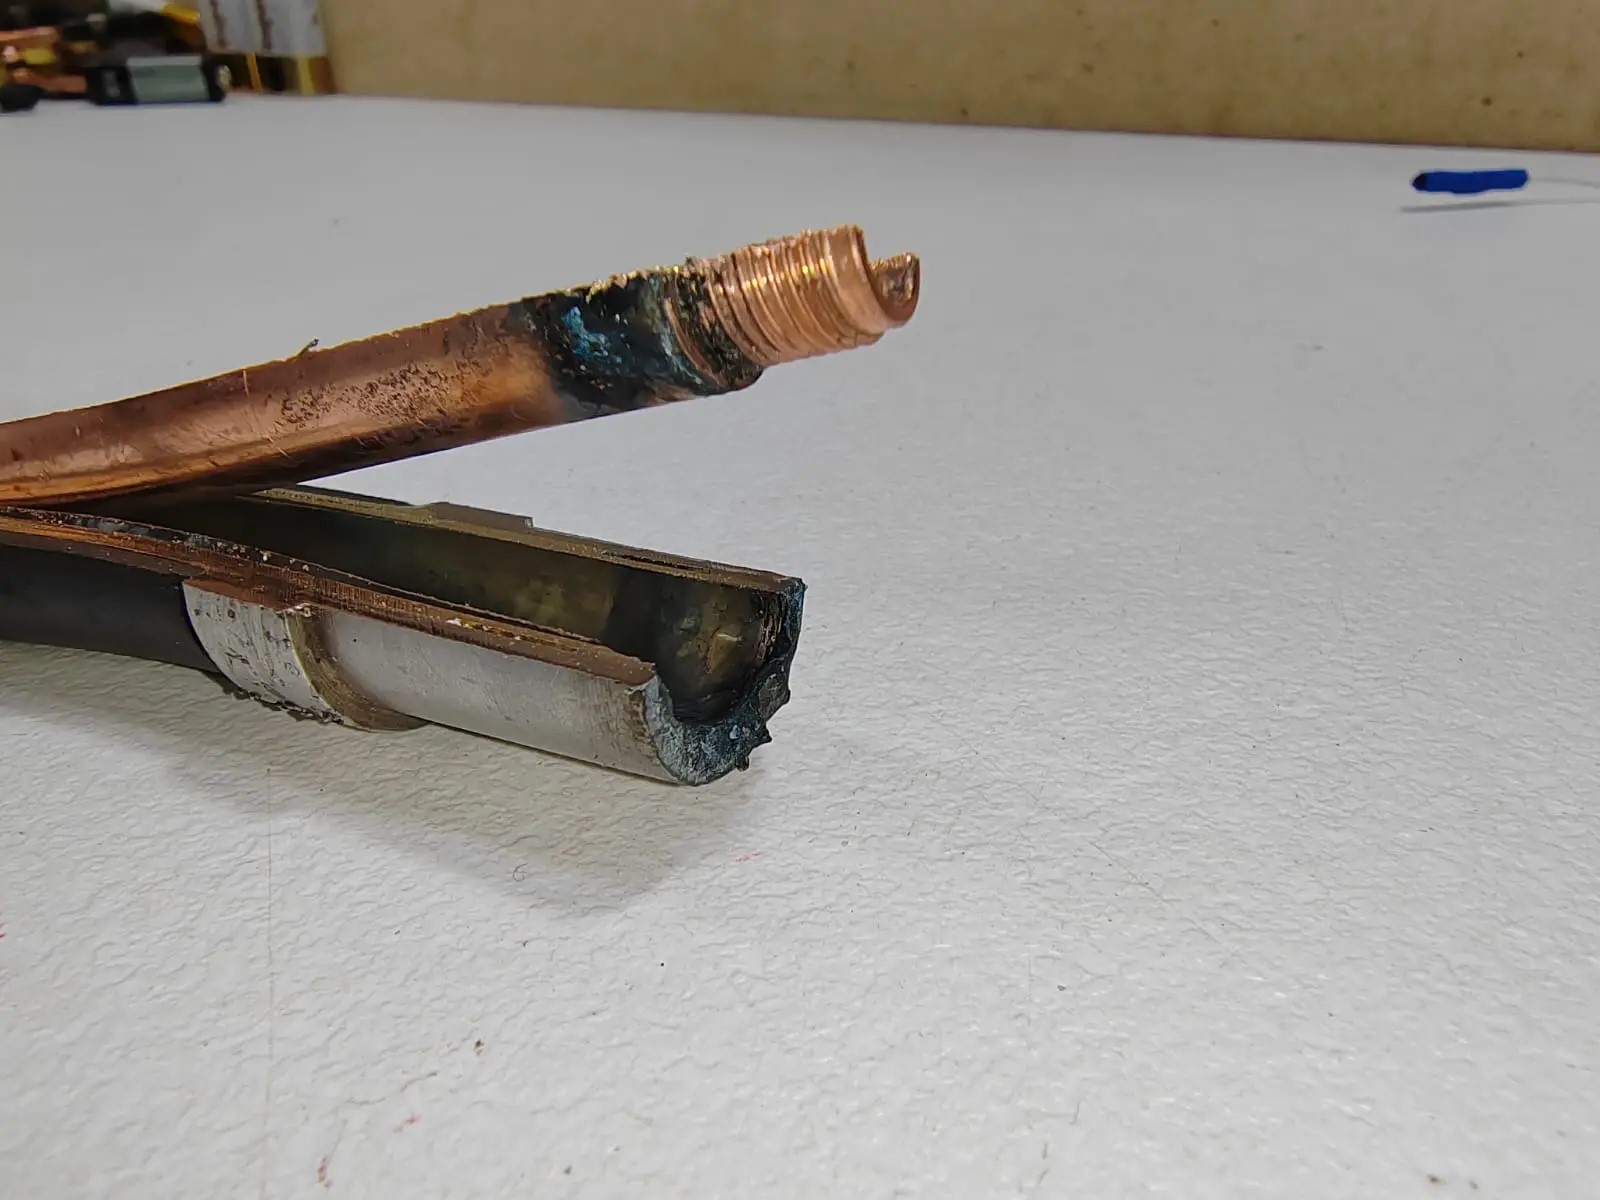
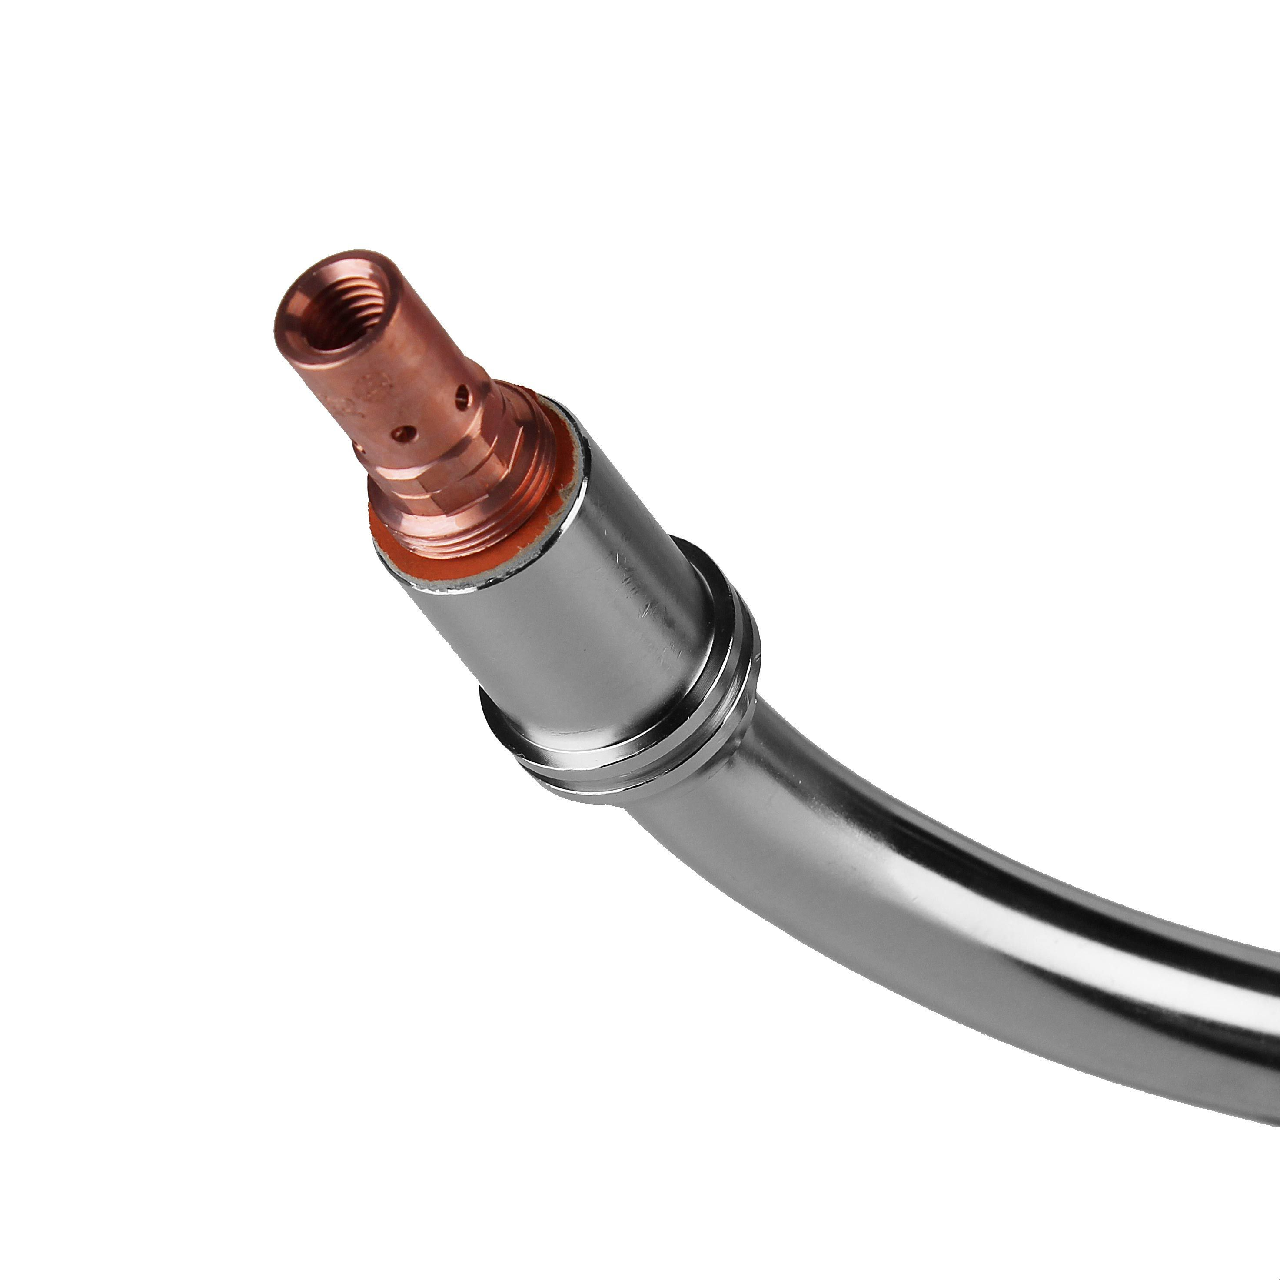
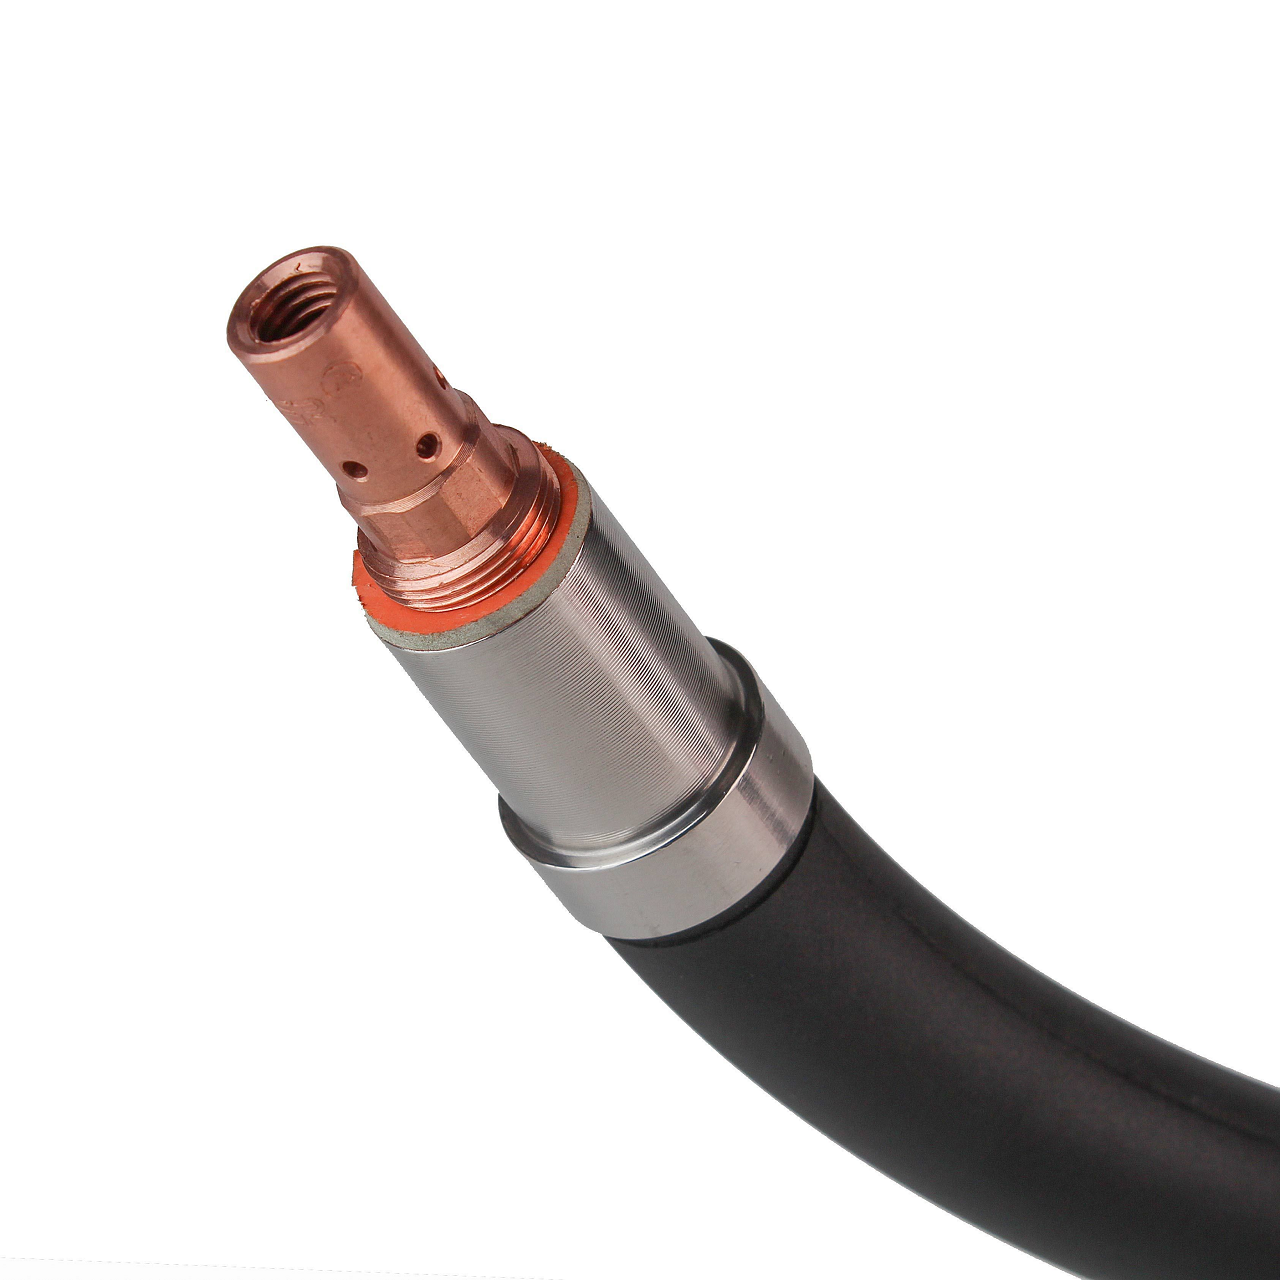
На фотографиях пример из жизни - Заказчик решил сэкономить и заливал в систему охлаждения тосол А-40М. Результат экономии - замена гусаков. Приобретение специальной охлаждающей жидкости и ее замена с периодичностью 1 раз в пол года выходит дешевле.
Ваши задачи - наши решения.
Фотографии проекта