

 Поиск
Выбор наконечников для сварочной горелки
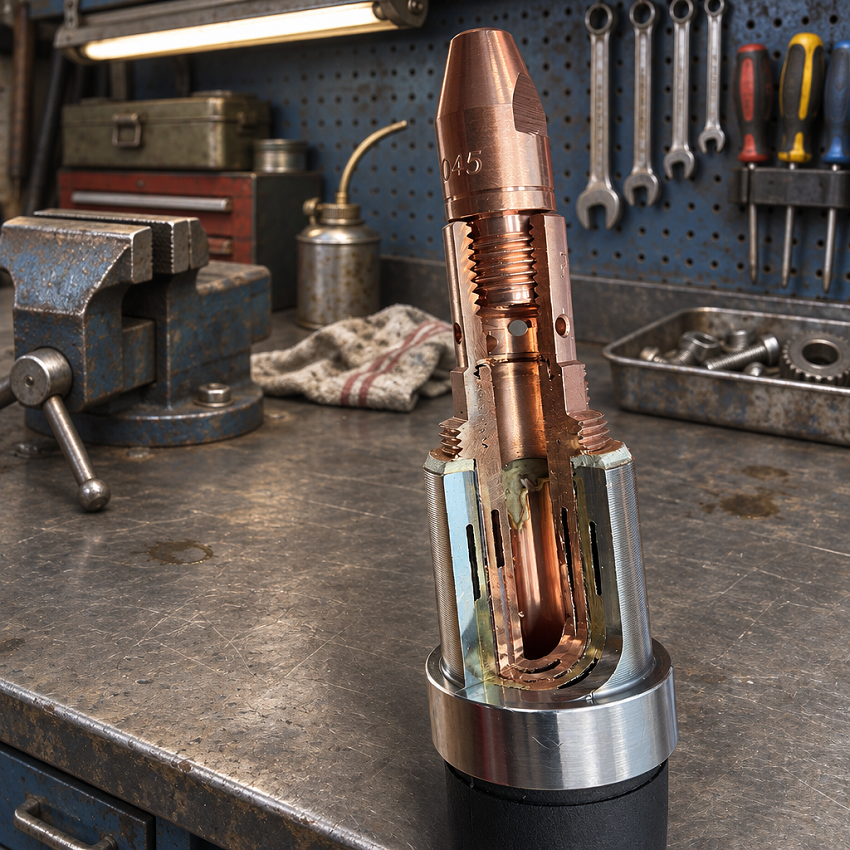
Контактный наконечник сварочной горелки предназначен для обеспечения токового контакта от сварочного источника (через шланг-пакет, механизм подачи, шлейф сварочной горелки, гусак) на электродную проволоку для возбуждения и поддержания стабильного горения сварочной дуги. К сварочному наконечнику предъявляются два основных требования - по свободному прохождению электродной проволоки с минимальным сопротивлением и стабильности передачи электрического контакта.
Мы рассмотрим 2 наиболее распространённых вида «классических» контактных сварочных наконечников с резьбовым типом соединения, изготавливаемых из меди (E-CU) и из сплава меди, хрома и циркония (CuCrZr).
Ресурс контактного наконечника
Ресурс работы контактного наконечника напрямую зависит от свойств материала, из которого он изготовлен. Известно, что износ наконечника возникает в результате действия в контактной паре (сварочная проволока – контактный наконечник) двух процессов: механического и электроэрозионного износа. Также в процессе сварки контактный наконечник подвергается значительным термическим нагрузкам: его температура достигает 500 - 600 0С при силе сварочного тока 250 - 300А. В связи с этим материал контактного наконечника должен обладать высокой тепло- и электропроводностью, а также значительной механической и электроэрозионной стойкостью.
Режим сварки оказывает непосредственное влияние на работоспособность контактного наконечника. С увеличением силы тока, напряжения и скорости подачи электродной проволоки увеличивается износ электродопроводящего канала наконечника, особенно вблизи торца. Сила тока и напряжение дуги влияют на электроэрозионный износ канала, скорость подачи проволоки влияет на его механический износ.
Медные наконечники (CU)
Стандартные медные (E-CU или Cu) сварочные наконечники, благодаря своей чистоте, обладают наивысшей электропроводностью среди всех медных сплавов, используемых в производстве данных расходных частей. Это их ключевое преимущество напрямую влияет на качество процесса сварки: оно обеспечивает превосходный поджиг дуги и поддерживает её исключительную стабильность на протяжении всей работы, что является залогом формирования качественного сварного шва. Высокая проводимость минимизирует сопротивление при прохождении тока, обеспечивая максимальную эффективность энергопередачи и снижая тепловые потери в месте контакта.
Однако, у чистой меди есть свои недостатки. Главные из них — относительно низкая температура плавления и повышенная мягкость материала. На практике это означает, что такие наконечники быстрее изнашиваются и деформируются, особенно при работе на высоких токах, что вынуждает сварщика чаще их заменять. Мягкость меди делает её уязвимой к механическим повреждениям, а склонность к деформации может нарушать площадь контакта с проволокой, что в конечном итоге негативно сказывается на стабильности процесса сварки.
Для компенсации этого недостатка и увеличения срока службы наконечников производители разработали некоторые специальные решения. Одним из наиболее эффективных является выпуск наконечников с утолщенными стенками. Массивная конструкция позволяет более эффективно рассеивать тепло, предотвращая перегрев. Для достижения максимального теплоотвода и повышения общей надежности горелки такой наконечник рекомендуется использовать в связке с массивным диффузором и изолирующим соплом, которые совместно работают на снижение термической нагрузки на самый уязвимый элемент — контактный наконечник. Такая комбинация создает своего рода теплоотводящий контур, который продлевает срок службы не только наконечника, но и всей горелки в целом.
Твердость 110 HV Относительно низкий показатель по шкале Виккерса указывает на то, что материал довольно мягкий. Это делает его склонным к механическому износу (истиранию проволокой) и деформации (например, при перетяжке или падении горелки). Низкая твердость напрямую коррелирует с невысокой температурой плавления.
Электропроводность ~57 м/(Ом·мм²) Это эталонно высокий показатель, близкий к чистой меди. Такая исключительная проводимость обеспечивает минимальное сопротивление прохождению сварочного тока.
Практическое значение Низкие потери энергии означают, что практически вся мощность от источника питания эффективно передается в дугу. Это выражается в хорошем поджиге, исключительной стабильности горения дуги и небольшом разбрызгивании.
Вывод. Медные наконечники выбирают для качественной ручной механизированной сварки, где приоритетом является качество дуги и шва, а частота замены расходников не является основным фактором.
Наконечники из сплава меди, хрома и циркония (CuCrZr)
Сварочные наконечники из хром-циркониевого сплава (CuCrZr) представляют собой технологически более продвинутое поколение сварочных расходных материалов, специально созданное для работы в условиях высокоинтенсивной сварки. Производятся они из особого медного сплава, легированного хромом и цирконием, что придает материалу повышенную твердость и устойчивость к термическим нагрузкам. Благодаря такой структуре сплава, эти наконечники демонстрируют более высокую стойкость к механическому износу и способность сохранять свою форму и функциональность даже при длительном воздействии высоких температур. Благодаря большому ресурсу работы, хром-циркониевые наконечники стали незаменимым решением для автоматической и роботизированной сварки, где оборудование функционирует в интенсивном режиме с минимальными паузами. Их способность выдерживать длительные термические нагрузки предотвращает частые остановки для замены расходников.
Твердость 160 HV Значение твердости примерно на 45% выше, чем у чистой меди. Это достигается за счет легирования хромом и цирконием, которые создают в кристаллической решетке меди упрочняющие фазы. Такой наконечник значительно лучше сопротивляется истиранию сварочной проволокой, менее склонен к деформации и имеет более высокую температуру плавления.
Электропроводность ~40–50 м/(Ом·мм²) Проводимость данного сплава ниже, чем у чистой меди, что является прямым следствием легирования. Атомы легирующих элементов нарушают идеальную кристаллическую решетку меди, создавая препятствия для движения электронов. Диапазон значений зависит от конкретного состава сплава и термообработки.
Практическое значение Снижение электропроводности на 15 - 30% приводит к тому, что часть энергии сварочного тока рассеивается в самом наконечнике, преобразуясь в тепло. Это может незначительно ухудшить поджиг дуги (особенно на малых токах) и потенциально увеличить разбрызгивание. Однако главное преимущество — многократно возросший срок службы.
Вывод. Наконечники из сплава меди, хрома и циркония (CuCrZr) выбирают для высокоинтенсивных работ при ручной механизированной сварки и для автоматических процессов. Здесь ключевые факторы — максимальная долговечность, стойкость к перегреву и минимизация простоев на замену расходников, что, в конечном счете повышает рентабельность производства.
Выбирая сварочный наконечник, отталкивайтесь от поставленных задач
Медные наконечники (Cu) обеспечивают превосходную электропроводность и стабильность дуги, что важно для качественного формирования шва при ручной механизированной сварке. Основной недостаток – высокий износ при повышении термической нагрузки (более длительная сварка, более высокие режимы сварки).
Для высокоинтенсивных ручных и автоматических процессов однозначно лучше подходя наконечники из сплава (CuCrZr). Их ключевое преимущество — в 3 - 8 раз более высокая износостойкость и способность сохранять форму при длительной высокой термической нагрузкой.
Серии сварочных наконечников (Cu) и (CuCrZr)
В зависимости от нагрузки на сварочную горелку, мы рекомендуем использовать наконечники разных серий.
Для медных наконечников (Cu) доступны 3 серии - базовая (Basic), стандартная (Standart) и повышенной стойкости (Heavy Duty).
Для наконечников из сплава меди, хрома и циркония (CuCrZr) доступны 2 серии - стандартная (Standart) и повышенной стойкости (Heavy Duty).
Вес
Вес наконечника — один из ключевых факторов, влияющих на срок службы наконечника. Чем больше материалоемкость, тем лучше отвод тепла.
Basic 11г - самый лёгкий. Быстрее нагревается, что может привести к выгоранию при продолжительной сварке.
Standart 13г - сбалансированный вес, подходит для большинства условий эксплуатации.
Heavy Duty (HD) 14г - максимальный вес. Отличный теплоотвод, увеличенный срок службы даже при интенсивной работе.
Диаметр наконечника
Диаметр наконечника определяет толщину стенок вокруг канала. Чем толще стенки, тем равномернее распределяется тепло по всему объему наконечника и тем лучше теплопроводность и выше стойкость наконечника к выгоранию.
Basic Ø8,5мм - минимальная толщина, выше вероятность износа при частом нагреве.
Standart Ø9,5мм - умеренная толщина, достаточная для большинства задач.
Heavy Duty (HD) Ø10мм - высокая устойчивость к термическим деформациям.
Центрация отверстия
Точность центрации внутреннего канала — один из главных факторов стабильной подачи проволоки. Если отверстие смещено, нарушается равномерность распределения тепла по всему объему наконечника, повышается риск застревания сварочной проволоки. Нарушение центрации может встречаться реже или чаще в партии, а может не встречаться вовсе.
Basic - нарушение центрации встречается редко.
Standart - ровная центрация отверстия достаточно стабильна, но могут встречаться отдельные экземпляры со смещением выходного отверстия.
Heavy Duty (HD) - партия данной серии всегда стабильна, отверстие гарантированно по центру.
Обработка кромок
Качество обработки входной и выходной кромок канала определяет, насколько гладко проволока проходит через наконечник. Острые или неровные края цепляют проволоку, вызывая заусенцы, обрывы и засоры.
Basic - стандартная фаска, возможны микронеровности.
Standart - механическая обработка с контролируемой шероховатостью.
Heavy Duty (HD) - полированные кромки с радиусной обработкой - проволока проходит без сопротивления.
Канал для проволоки
Различают два основных метода изготовления канала: сверление и вытяжку.
Basic - канал выполнен сверлением - заметны спиральные борозды, поверхность шероховатая, что снижает плавность подачи проволоки, повышает износ наконечника и риск залипания проволоки.
Standart - канал выполнен сверлением. Особенности и последствия такие же как у серии Basic.
Heavy Duty (HD) - наконечник изготовлен методом вытяжки из цельной трубки — канал идеально гладкий, без следов резца, создает минимальное трение. Обеспечивает плавную подачу и увеличивает срок службы самого наконечника.
Выбор контактного сварочного наконечника должен основываться на оптимальности соотношении стоимости и стойкости. Стойкость наконечника зависит от рабочих режимов, условий эксплуатации и качества охлаждения. Для работы на невысоких режимах оптимальным выбором могут быть наконечники Cu серий Basic и Standart, для продолжительной работы на высоких режимах в условиях с затрудненным теплоотводом (например, сварка угловых соединений) рекомендуется использование наконечников CuCrZr серии Heavy Duty (HD).
Сравнение наконечников разных серий
| Basic | Standart | Heavy Duty (HD) | |
| Диаметр (мм) | 8.5 | 9.5 | 10.0 |
| Вес (г) | 11 | 13 | 14 |
| Шероховатость канала | шероховатый | шероховатый | гладкий |
| Обработка кромок | механическая обработка | механическая обработка | полированные кромки |
| Центрация отверстия | редко смещена | смещена в единичных случаях | точная |
| Наконечники из меди (Cu) | |||
| Стойкость на режиме 200А | 70% | 100% | 150% |
| Стойкость на режиме 380А | 50% | 80% | 130% |
| Наконечники из сплава меди, хрома, циркония (CuCrZr) | |||
| Стойкость на режиме 200А | - | 700% | 800% |
| Стойкость на режиме 380А | - | 500% | 600% |
Сравнительная (относительная) стойкость наконечников серий Basic, Standart, Heavy Duty (HD) определялась по продолжительности их работы в одинаковых условиях (одна горелка, один тип соединения) на одних сварочных режимах (ток 200 и 380А) до нарушения стабильности сварочного процесса.
Показатели стойкости наконечников различных серий при работе в одинаковых условиях отличаются в зависимости от сварочных режимов. При более низких режимах стойкость увеличивается, при более высоких режимах стойкость снижается.
Исходя из соображений корректности, данные исследований стойкости контактных наконечников с указанием конкретных производителей горелок и расходных частей не приводятся.
Ваши задачи - наши решения.